扫 一 扫 关 注 我 们

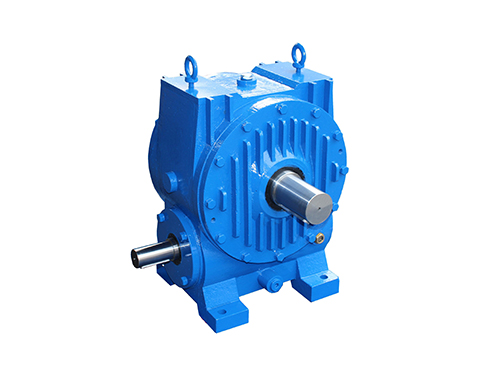
减速机作为工业传动系统的核心动力部件,其安装全流程的规范落地,直接决定设备的传动速率、运行稳定性与长期使用寿命,结合此前工业门传动部件调校、重载设备运维管控的相关技术经验,从安装前准备到后期验收调试全环节落实标准化操作要求,能从根源上规避振动超标、异响、漏油等常见故障,确定减速机与配套设备的协同稳定运行。
安装前的基础核验与准备是整个流程的前置核心。起先要对减速机本体做全部外观检查,确认设备在运输与存放过程中没有出现磕碰损伤、锈蚀或密封件脱落的问题,内部传动部件无异常松动。随后清理减速机输入轴、输出轴与连接法兰表面的防锈涂层与残留污物,清理过程中要注意做好油封的防护,避免清洁介质侵入油封内部损伤密封材料。同时对安装基础做核验,确认基础表面平整坚实,无凸起、凹陷或空鼓缺陷,基础的承重强度全部匹配减速机的运行载荷,避免后续运行过程中出现基础沉降引发的设备偏移。提前准备好适配的安装工具与辅助器材,确认所有工具状态完好,精度符合安装要求,所有前置条件全部确认无误后,再正式启动安装作业。
核心对位与连接安装环节是确定安装精度的关键。将减速机平稳吊放至安装基础上,通过调整底座垫片的厚度,反复校准设备的水平度,确定减速机箱体整体处于水平状态,避免因倾斜导致内部润滑介质分布不均,引发局部润滑不足的问题。随后开展同轴度校准作业,将减速机的输入轴与配套动力轴、输出轴与工作机轴的轴心线调整至全部对齐,确定两侧轴心的平行度与同轴度全部符合规范要求,避免因对中偏差过大引发附加径向载荷,加速轴承与齿轮的磨损。连接联轴器时,严禁用锤子直接敲击轴端与部件表面,避免冲击损伤内部轴承与轴体结构,通过用工装将部件平稳压装到位,随后按对角分步预紧的顺序锁紧所有连接螺栓,搭配防松结构避免运行过程中螺栓受振动松动。
润滑系统与密封部件的合规安装,是规避漏油、过热故障的核心要点。安装油封时要确认油封唇口朝向减速机内部,用用工具均匀压入安装槽,避免油封出现变形、唇口翻边的问题,确定油封与轴面全部贴合。在箱体结合面的位置均匀涂抹适配的密封胶,加装密封垫后锁紧箱体螺栓,确定箱体结合位置密封严密。随后按规范加注对应牌号的润滑介质,调整油位至正确区间,安装并疏通箱体顶部的通气塞,确定设备运行过程中内部气压可以保持平衡,避免内部压力过高引发油封渗漏。
安装完成后的空载试运行与验收是收尾需要环节。先手动盘动输入轴,确认减速机内部转动灵活,无卡滞、无异常异响,随后启动动力系统开展空载试运行,全程监测设备的运行状态,排查是否存在异常振动、异响、局部温升过快或渗漏的问题,确认所有运行参数全部达标后,才算完成整套安装流程。整套规范落地后,能让减速机的核心性能得充足发挥,大幅延长设备的无故障运行周期,为工业传动系统的稳定运转提供坚实支撑。